Исследование вольт-амперной характеристики источника питания при электролитноплазменной обработки стали
- Главная
- Разное
- Исследование вольт-амперной характеристики источника питания при электролитноплазменной обработки стали

Содержание
- 2. Актуальность работы Исследовано влияние технологических режимов, электрических параметров источника питания (далее ИП) при электролитно-плазменном упрочнении стали
- 3. 1- Контур заземления; 2- Входное питание; 3- Панель управления (допускается дистанционное управление) 4- Амперметр; 5- Корпус
- 4. В источнике предусмотрена защита выхода от перенапряжения. В случае если выходное напряжение превысит порог 320В+-5%, модуль
- 5. Рисунок 2 – Циклограмма импульсного напряжения источника питания ЭПМ.
- 6. ИП обеспечивает длительности импульсов напряжения на нагрузке в диапазоне: -анодные импульсы: от 0 до 40 с
- 8. Скачать презентацию
Слайд 2Актуальность работы
Исследовано влияние технологических режимов, электрических параметров источника питания (далее ИП)
Актуальность работы
Исследовано влияние технологических режимов, электрических параметров источника питания (далее ИП)

при электролитно-плазменном упрочнении стали на показатели качества. Экспериментально установлено, что рассматриваемые факторы режимов электролитно-плазменной обработки влияют на качество упрочняемой поверхности стали [1]. Катод выполнен из стали 20Х (C 0.17-0.23%; Si 0.17-0.37%; Mn 0.5-0.8%; Cr 0.7-1.0%, ГОСТ 33260-2015) вырезанных из плашки ОКК, размерами 10х10х25 мм. Он погружен в электролит (10% водный раствор Na2CO3) на глубину 4…6 мм. Анод изготовлен из нержавеющей стали 12Х18Н10Т ГОСТ 5949-75 [2]. Он имеет форму диска диаметром 50 мм толщиной 2 мм. В диске просверлены отверстия диаметром 4 мм. Плазма возникает между катодом и жидким электролитом, 10% водный раствор кальцинированной соды Na2CO3. Ионы, имеющие отрицательный заряд, отдают избыточные электроны при прохождении через отверстия анода из нержавеющей стали 12Х18Н10Т. Катионы увлекаются гидродинамическим потоком электролита и рекомбинируют на катоде - поверхности образца. Преобразование электрической энергии в тепло идет, в основном, в плазменном слое на нагреваемой поверхности катода.
Программируемый источник питания, рисунок 1, работающий по технологии резонансного импульсного источника питания подключается к промышленной трёхфазной сети 3х380 В, 50 Гц. Вольтметр стрелочный или цифровой 0-300В. Пост местного управления, устанавливаемый стационарно: пост кнопочный с кнопкой пуск/стоп или кнопкой пуск/стоп и потенциометром. Также устанавливается вентилятор с фильтром производительностью 30 куб. м/час, розетка 220В АС для насоса с автоматом 1 полюс 10А для розетки [3]. Выходные параметры ИП: напряжение постоянного тока регулируемое U=50-286B, сила тока регулируемое в пределах I=0-80A. Полупроводниковый выпрямитель ИП, представляет собой трехфазный импульсный источник питания модульной конструкции, оснащённый интерфейсом RS485 с возможностью удалённого мониторинга, плавным регулированием рабочего тока (до 80 А постоянного тока на нагрузке). На лицевой панели модуля имеется светодиодный индикатор для отображения рабочих параметров модуля: силы тока и напряжения.
Слайд 31- Контур заземления;
2- Входное питание;
3- Панель управления (допускается дистанционное управление)
1- Контур заземления;
2- Входное питание;
3- Панель управления (допускается дистанционное управление)
2- Входное питание;
3- Панель управления (допускается дистанционное управление)
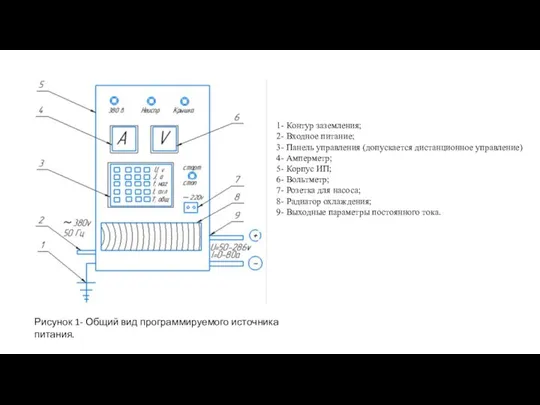
4- Амперметр;
5- Корпус ИП;
6- Вольтметр;
7- Розетка для насоса;
8- Радиатор охлаждения;
9- Выходные параметры постоянного тока.
Рисунок 1- Общий вид программируемого источника питания.
Слайд 4 В источнике предусмотрена защита выхода от перенапряжения. В случае если выходное напряжение
В источнике предусмотрена защита выхода от перенапряжения. В случае если выходное напряжение
превысит порог 320В+-5%, модуль автоматически блокируется, на индикаторе высвечивается сообщение о неисправности. Имеется защита от короткого замыкания – в случае, если выходное напряжение упадёт до 0, ток будет поддерживаться на уровне 15% от номинального значения. Защита от перегрева. Входное напряжение минимальное 3х323В, номинальное 3х380В, максимальное 3х437В. Выходной диапазон напряжения постоянного тока минимум 50В максимум 286В; сила тока регулируется от 0 до 80 Ампер. Мощность источника питания максимальное 80х286=22,88 кВт. Режим работы настраивается DIP-переключателями [4]. Источники питания плазменной дуги имеет крутопадающую внешнюю вольт-амперную характеристику. Управление источником питания осуществляется кнопками «Пуск» и «Стоп», дистанционно. Источник питания позволяет плавно и достаточно точно регулировать основные энергетические параметры.
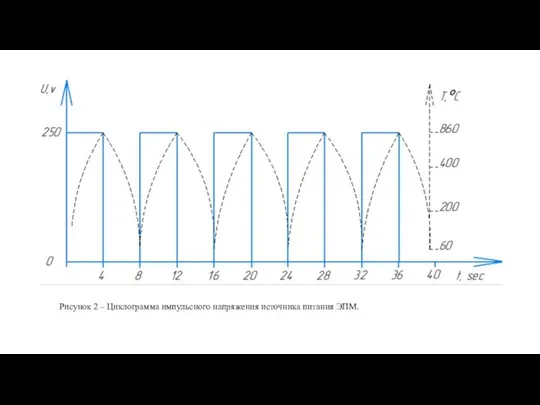
Сопловой (анодный) узел через электроизоляционный блок стыкуется с катодным узлом. Отрицательный вывод источника постоянного тока присоединяется к образцу (детали) - катоду, а положительный к соплу анода. Между полюсами загорается электролитная плазма, поддерживающая уровень ионизации. Плазменная струя обжимается еще магнитным полем, создаваемым самим потоком заряженных частиц в плазме. Обжатие плазменной струи ведет к росту ее температуры. Нагретый ионизированный поток газа выносится с высокой скоростью из сопла в виде светлой, светящейся плазменной струи. ИП должен формировать на нагрузке чередующиеся биполярные прямоугольные (близкие к прямоугольным) импульсы напряжения: анодные импульсы, положительной полярности: от 50 до 286 В [5]. Формы напряжения, прикладываемые к нагрузке, приведены на рисунке 2.
Слайд 5Рисунок 2 – Циклограмма импульсного напряжения источника питания ЭПМ.
Рисунок 2 – Циклограмма импульсного напряжения источника питания ЭПМ.
Слайд 6ИП обеспечивает длительности импульсов напряжения на нагрузке в диапазоне:
-анодные импульсы: от 0
ИП обеспечивает длительности импульсов напряжения на нагрузке в диапазоне:
-анодные импульсы: от 0
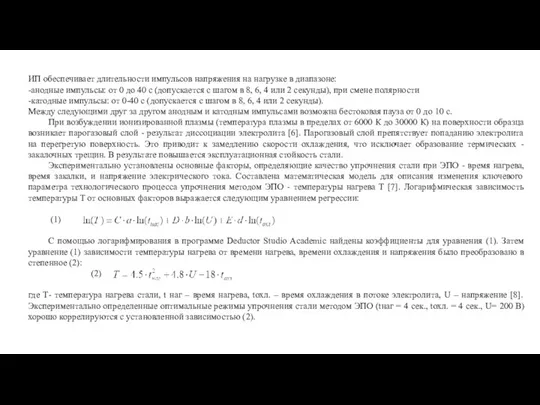
до 40 с (допускается с шагом в 8, 6, 4 или 2 секунды), при смене полярности
-катодные импульсы: от 0-40 с (допускается с шагом в 8, 6, 4 или 2 секунды).
Между следующими друг за другом анодным и катодным импульсами возможна бестоковая пауза от 0 до 10 с.
При возбуждении ионизированной плазмы (температура плазмы в пределах от 6000 К до 30000 К) на поверхности образца возникает парогазовый слой - результат диссоциации электролита [6]. Парогазовый слой препятствует попаданию электролита на перегретую поверхность. Это приводит к замедлению скорости охлаждения, что исключает образование термических -закалочных трещин. В результате повышается эксплуатационная стойкость стали.
Экспериментально установлены основные факторы, определяющие качество упрочнения стали при ЭПО - время нагрева, время закалки, и напряжение электрического тока. Составлена математическая модель для описания изменения ключевого параметра технологического процесса упрочнения методом ЭПО - температуры нагрева T [7]. Логарифмическая зависимость температуры T от основных факторов выражается следующим уравнением регрессии:
(1)
С помощью логарифмирования в программе Deductor Studio Academic найдены коэффициенты для уравнения (1). Затем уравнение (1) зависимости температуры нагрева от времени нагрева, времени охлаждения и напряжения было преобразовано в степенное (2):
(2)
где Т- температура нагрева стали, t наг – время нагрева, tохл. – время охлаждения в потоке электролита, U – напряжение [8]. Экспериментально определенные оптимальные режимы упрочнения стали методом ЭПО (tнаг = 4 сек., tохл. = 4 сек., U= 200 В) хорошо коррелируются с установленной зависимостью (2).
-катодные импульсы: от 0-40 с (допускается с шагом в 8, 6, 4 или 2 секунды).
Между следующими друг за другом анодным и катодным импульсами возможна бестоковая пауза от 0 до 10 с.
При возбуждении ионизированной плазмы (температура плазмы в пределах от 6000 К до 30000 К) на поверхности образца возникает парогазовый слой - результат диссоциации электролита [6]. Парогазовый слой препятствует попаданию электролита на перегретую поверхность. Это приводит к замедлению скорости охлаждения, что исключает образование термических -закалочных трещин. В результате повышается эксплуатационная стойкость стали.
Экспериментально установлены основные факторы, определяющие качество упрочнения стали при ЭПО - время нагрева, время закалки, и напряжение электрического тока. Составлена математическая модель для описания изменения ключевого параметра технологического процесса упрочнения методом ЭПО - температуры нагрева T [7]. Логарифмическая зависимость температуры T от основных факторов выражается следующим уравнением регрессии:
(1)
С помощью логарифмирования в программе Deductor Studio Academic найдены коэффициенты для уравнения (1). Затем уравнение (1) зависимости температуры нагрева от времени нагрева, времени охлаждения и напряжения было преобразовано в степенное (2):
(2)
где Т- температура нагрева стали, t наг – время нагрева, tохл. – время охлаждения в потоке электролита, U – напряжение [8]. Экспериментально определенные оптимальные режимы упрочнения стали методом ЭПО (tнаг = 4 сек., tохл. = 4 сек., U= 200 В) хорошо коррелируются с установленной зависимостью (2).
- Предыдущая
Родина поэта В.А. Жуковского. Село МишенскоеСледующая -
Рязанские народные ремесла и промыслы
Методы и приемы работы с детьми, имеющими проблемы в интеллектуальной сфере
Презентация на тему Правописание союзов
Приемная кампания 2019
Энн Хогарт (Ann Hogarth) (19.07.191009.04.1993)
Презентация на тему Возможные ошибки при расследовании несчастных случаев на производстве
Презентация на тему Величины. Единица длины – километр
Презентация КС (2)
2.1 -Классификация проектов
Презентация на тему Зрение человека
Презентация на тему Типы алгоритмов
Народный праздничный костюм
Click to edit Master title style Click to edit Master subtitle style
Технология приготовления сложных горячих соусов
Квас Kinderbeer
Духовно-нравственное воспитание на учебно-методическом комплексе социокультурные истоки
Фото-электрический эффект
Понятие, значение и стадии судебного разбирательства
Презентация на тему Крокодилы
Чай, история чая
Результативность усвоения общеобразовательнойпрограммы ДОУ
Резистивный элемент в цепи переменного тока
Десмургия наука о повязках
Дальневосточный федеральный университет. Направление: издательское дело
Средства и методики бизнес-анализа
Результаты преддипломной практики 2010 года Преддипломную практику в 2010 году прошли 66 выпускников в школах № 1, №2, №4 р.п. Голышмано
Осьминоги
Государственное и муниципальное управление, полномочия МСУ, система выборов депутатов МСУ, уровни выборов
Пробиотики в профилактике и комплексном лечении заболеваний сердечно-сосудистой системы