 Slaidy.com
- Автоматизированные системы инструментального обеспечения (АСИО)

Содержание
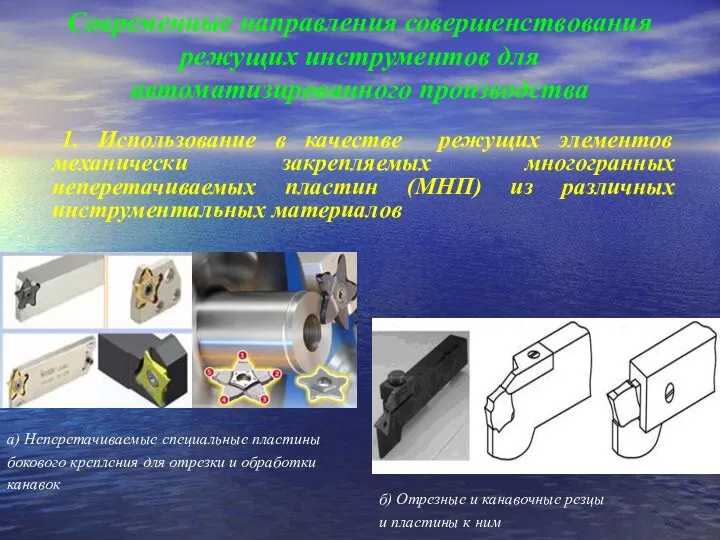
- 2. Современные направления совершенствования режущих инструментов для автоматизированного производства 1. Использование в качестве режущих элементов механически закрепляемых
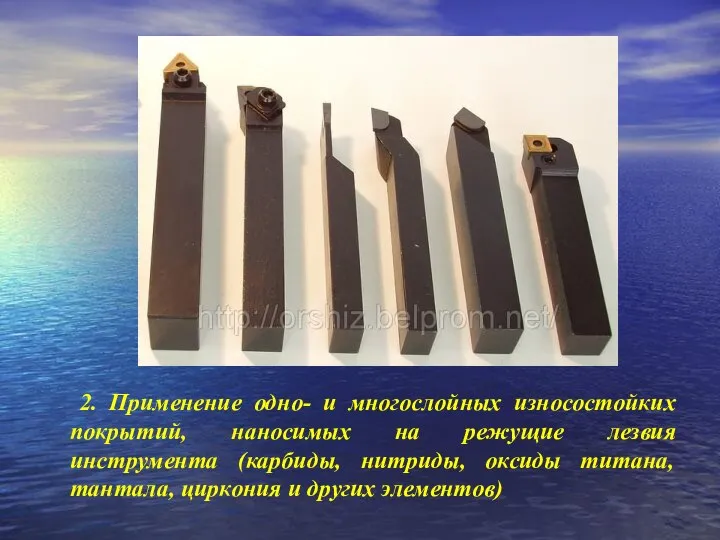
- 3. 2. Применение одно- и многослойных износостойких покрытий, наносимых на режущие лезвия инструмента (карбиды, нитриды, оксиды титана,
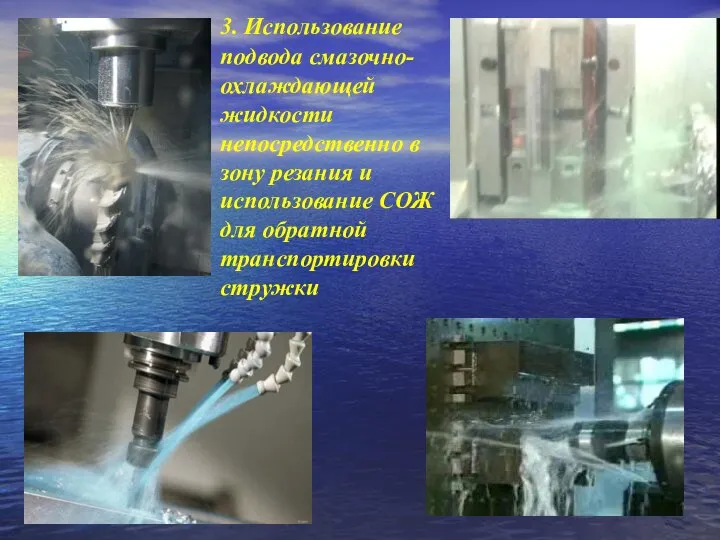
- 4. 3. Использование подвода смазочно-охлаждающей жидкости непосредственно в зону резания и использование СОЖ для обратной транспортировки стружки
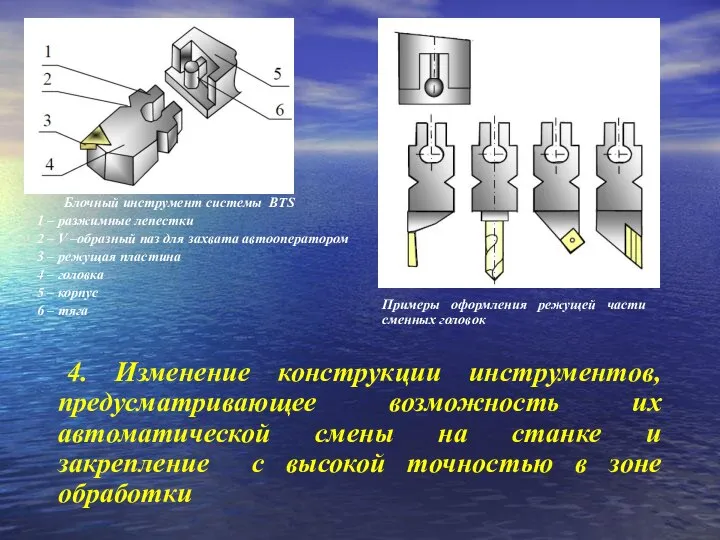
- 5. 4. Изменение конструкции инструментов, предусматривающее возможность их автоматической смены на станке и закрепление с высокой точностью
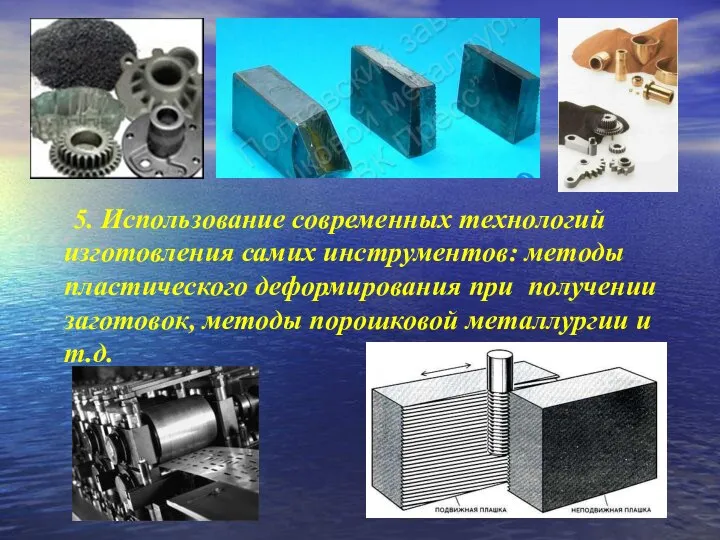
- 6. 5. Использование современных технологий изготовления самих инструментов: методы пластического деформирования при получении заготовок, методы порошковой металлургии
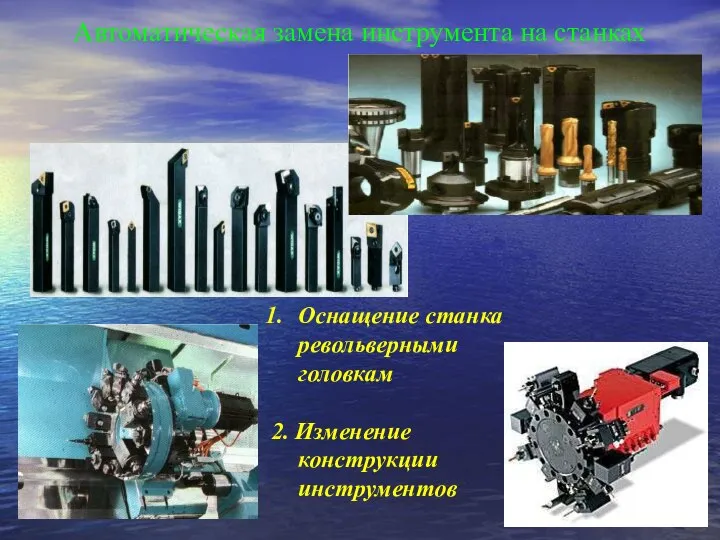
- 7. Автоматическая замена инструмента на станках Оснащение станка револьверными головкам 2. Изменение конструкции инструментов
- 8. Разновидности устройств автоматической смены инструмента (АСИ) многоцелевых станков Требования предъявляемые к работе устройств АСИ: минимальные затраты
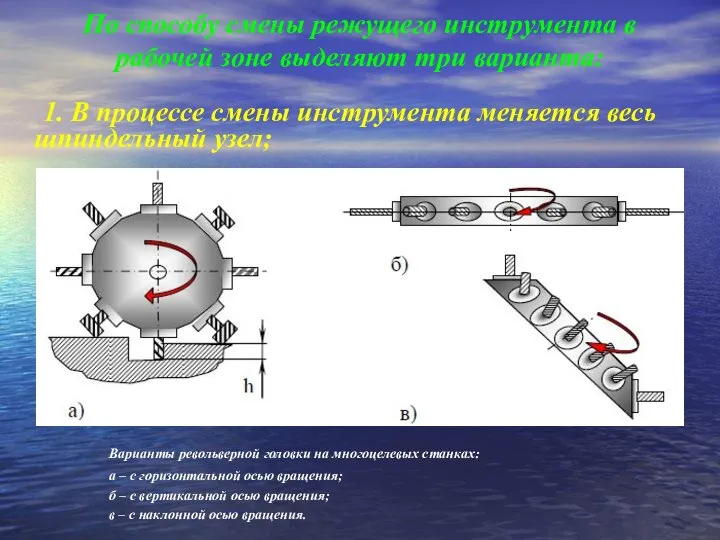
- 9. По способу смены режущего инструмента в рабочей зоне выделяют три варианта: 1. В процессе смены инструмента
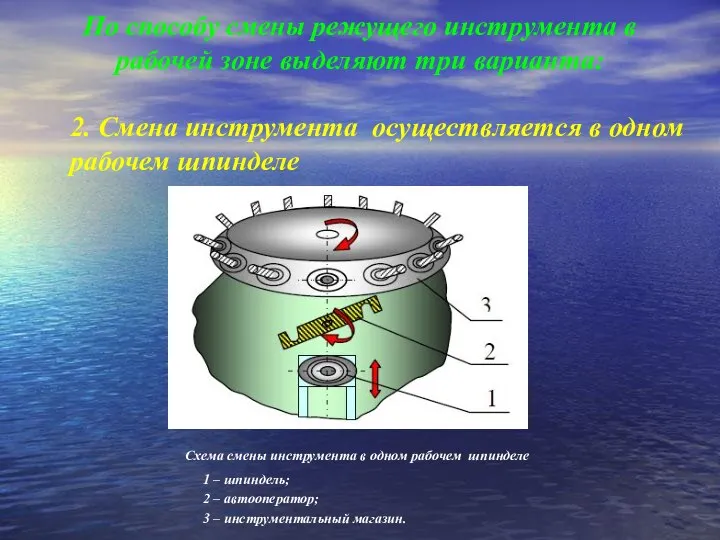
- 10. 2. Смена инструмента осуществляется в одном рабочем шпинделе По способу смены режущего инструмента в рабочей зоне
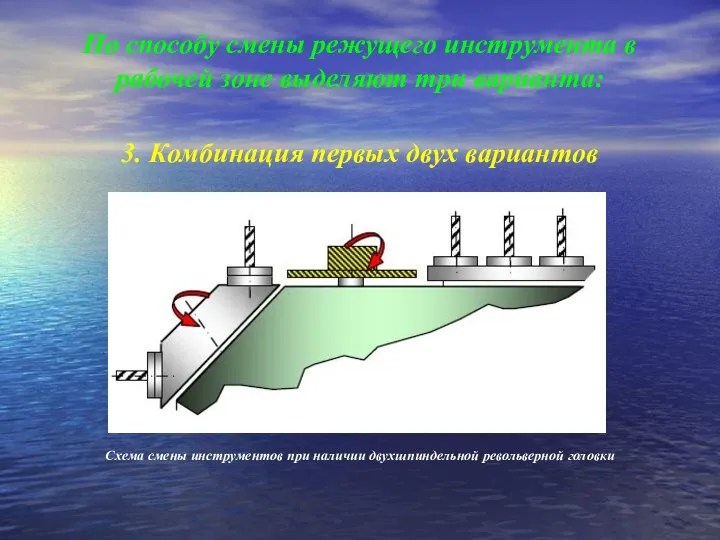
- 11. 3. Комбинация первых двух вариантов По способу смены режущего инструмента в рабочей зоне выделяют три варианта:
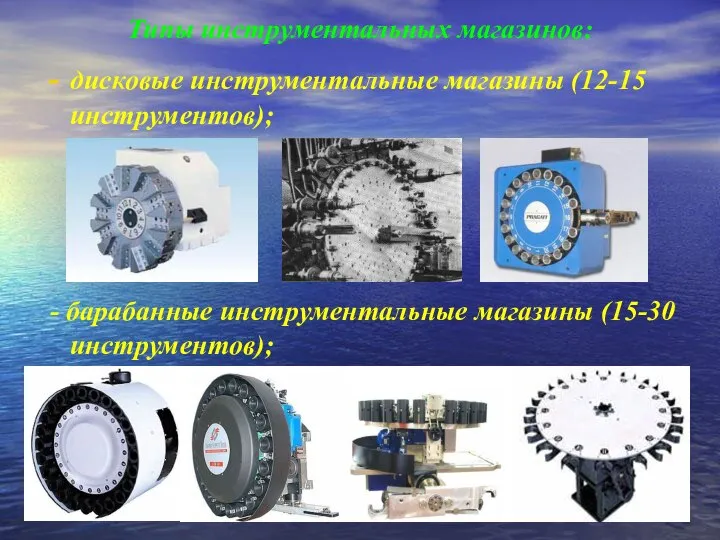
- 12. Типы инструментальных магазинов: дисковые инструментальные магазины (12-15 инструментов); - барабанные инструментальные магазины (15-30 инструментов);
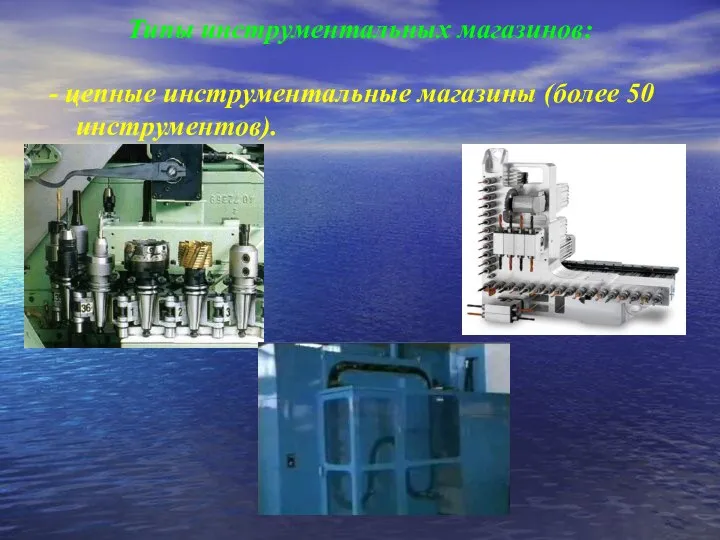
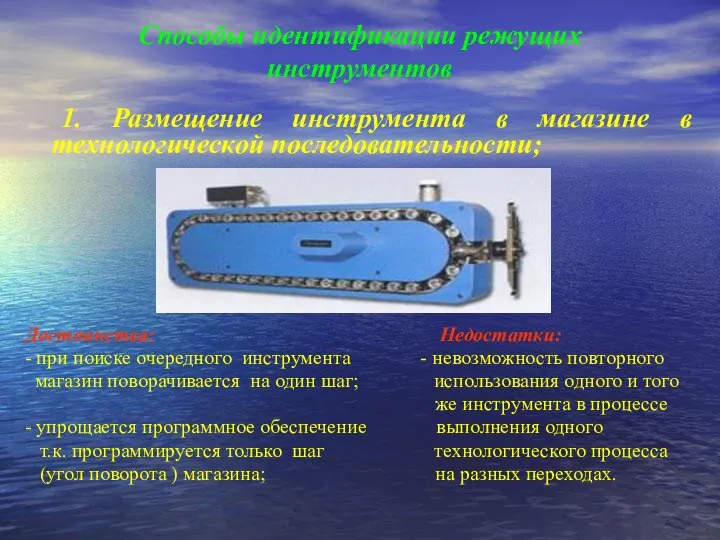
- 13. - цепные инструментальные магазины (более 50 инструментов). Типы инструментальных магазинов:
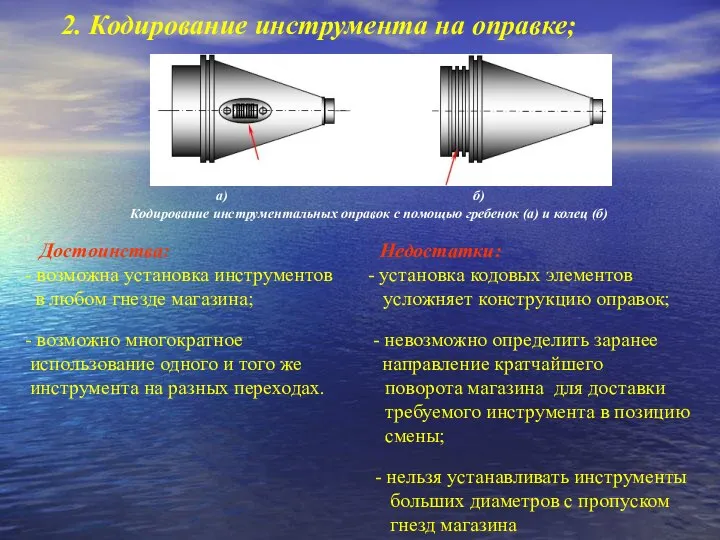
- 14. Способы идентификации режущих инструментов 1. Размещение инструмента в магазине в технологической последовательности; Достоинства: Недостатки: - при
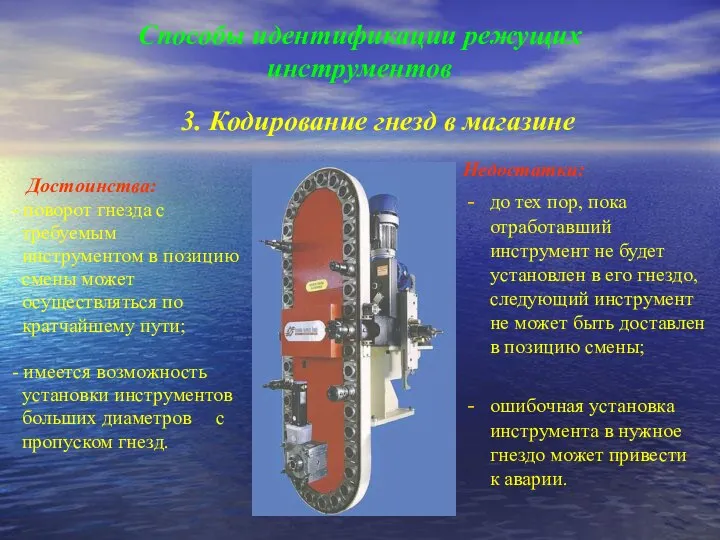
- 15. 2. Кодирование инструмента на оправке; а) б) Кодирование инструментальных оправок с помощью гребенок (а) и колец
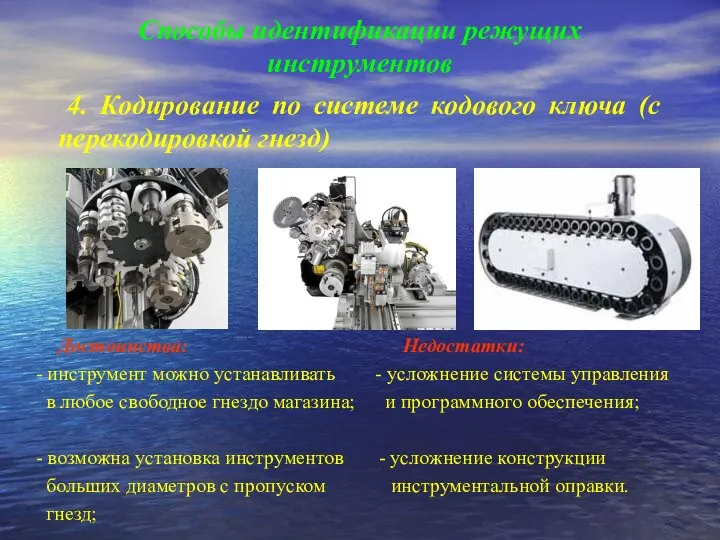
- 16. 3. Кодирование гнезд в магазине Достоинства: - поворот гнезда с требуемым инструментом в позицию смены может
- 17. 4. Кодирование по системе кодового ключа (с перекодировкой гнезд) Способы идентификации режущих инструментов Достоинства: Недостатки: -
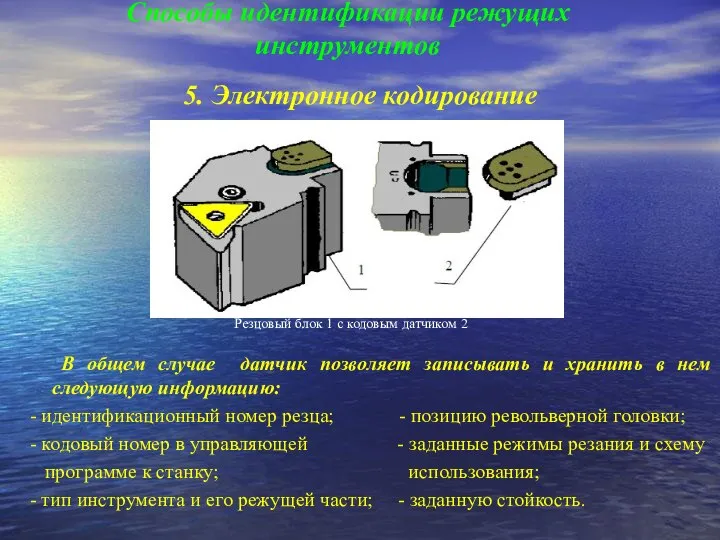
- 18. 5. Электронное кодирование Резцовый блок 1 с кодовым датчиком 2 Способы идентификации режущих инструментов В общем
- 19. Автоматический контроль состояния режущих инструментов Различают контроль: а) по отработанному инструментом времени; б) по состоянию режущих
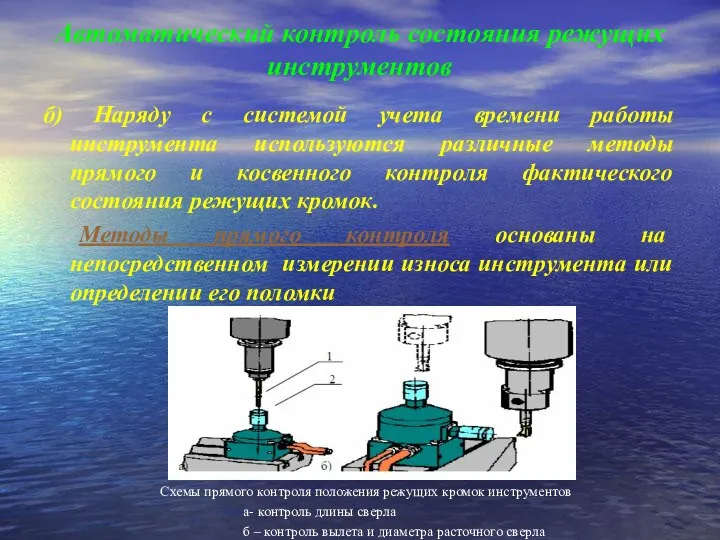
- 20. б) Наряду с системой учета времени работы инструмента используются различные методы прямого и косвенного контроля фактического
- 22. Скачать презентацию
Слайд 2Современные направления совершенствования режущих инструментов для автоматизированного производства
1. Использование в качестве режущих
Современные направления совершенствования режущих инструментов для автоматизированного производства
1. Использование в качестве режущих
Слайд 3 2. Применение одно- и многослойных износостойких покрытий, наносимых на режущие лезвия инструмента
2. Применение одно- и многослойных износостойких покрытий, наносимых на режущие лезвия инструмента
Слайд 4 3. Использование подвода смазочно-охлаждающей жидкости непосредственно в зону резания и использование СОЖ
3. Использование подвода смазочно-охлаждающей жидкости непосредственно в зону резания и использование СОЖ
Слайд 5 4. Изменение конструкции инструментов, предусматривающее возможность их автоматической смены на станке и
4. Изменение конструкции инструментов, предусматривающее возможность их автоматической смены на станке и
Слайд 6 5. Использование современных технологий изготовления самих инструментов: методы пластического деформирования при получении
5. Использование современных технологий изготовления самих инструментов: методы пластического деформирования при получении
Слайд 7Автоматическая замена инструмента на станках
Оснащение станка револьверными головкам
2. Изменение конструкции инструментов
Автоматическая замена инструмента на станках
Оснащение станка револьверными головкам
2. Изменение конструкции инструментов
Слайд 8Разновидности устройств автоматической смены инструмента (АСИ) многоцелевых станков
Требования предъявляемые к работе устройств
Разновидности устройств автоматической смены инструмента (АСИ) многоцелевых станков
Требования предъявляемые к работе устройств
Слайд 9По способу смены режущего инструмента в рабочей зоне выделяют три варианта:
1. В
По способу смены режущего инструмента в рабочей зоне выделяют три варианта:
1. В
Слайд 10 2. Смена инструмента осуществляется в одном рабочем шпинделе
По способу смены режущего инструмента
2. Смена инструмента осуществляется в одном рабочем шпинделе
По способу смены режущего инструмента
Слайд 113. Комбинация первых двух вариантов
По способу смены режущего инструмента в рабочей зоне
3. Комбинация первых двух вариантов
По способу смены режущего инструмента в рабочей зоне
Слайд 12Типы инструментальных магазинов:
дисковые инструментальные магазины (12-15 инструментов);
- барабанные инструментальные магазины (15-30 инструментов);
Типы инструментальных магазинов:
дисковые инструментальные магазины (12-15 инструментов);
- барабанные инструментальные магазины (15-30 инструментов);
Слайд 13- цепные инструментальные магазины (более 50 инструментов).
Типы инструментальных магазинов:
- цепные инструментальные магазины (более 50 инструментов).
Типы инструментальных магазинов:
Слайд 14Способы идентификации режущих инструментов
1. Размещение инструмента в магазине в технологической последовательности;
Достоинства: Недостатки:
-
Способы идентификации режущих инструментов
1. Размещение инструмента в магазине в технологической последовательности;
Достоинства: Недостатки:
-
Слайд 15 2. Кодирование инструмента на оправке;
а) б)
Кодирование инструментальных оправок с помощью гребенок
2. Кодирование инструмента на оправке;
а) б)
Кодирование инструментальных оправок с помощью гребенок
Слайд 163. Кодирование гнезд в магазине
Достоинства:
- поворот гнезда с
требуемым
3. Кодирование гнезд в магазине
Достоинства:
- поворот гнезда с
требуемым
Слайд 17 4. Кодирование по системе кодового ключа (с перекодировкой гнезд)
Способы идентификации режущих инструментов
Достоинства:
4. Кодирование по системе кодового ключа (с перекодировкой гнезд)
Способы идентификации режущих инструментов
Достоинства:
Слайд 185. Электронное кодирование
Резцовый блок 1 с кодовым датчиком 2
Способы идентификации режущих инструментов
В
5. Электронное кодирование
Резцовый блок 1 с кодовым датчиком 2
Способы идентификации режущих инструментов
В
Слайд 19Автоматический контроль состояния режущих инструментов
Различают контроль:
а) по отработанному инструментом времени;
б) по состоянию
Автоматический контроль состояния режущих инструментов
Различают контроль:
а) по отработанному инструментом времени;
б) по состоянию
Слайд 20б) Наряду с системой учета времени работы инструмента используются различные методы прямого
б) Наряду с системой учета времени работы инструмента используются различные методы прямого
 Музей паровозов
 Опыт муниципального управления за рубежом
 Past Progressive (Прошедшее длительное время)
 Стратегия рекламного продвижения для Стройтранс
 Конституционное право
 Сложноподчиненное предложение
 Ко дню матери
 Исполнение бюджета города Райчихинска за 2011 год
 Требования к внешнему виду консультанта. Модернизация 2.0
 Анри де Тулуз-Лотрек
 Диагностика гоотвности к школе детей с нарушениями зрения
 Урок окружающего мира в 4 классе "Животноводство"
 Эдвард Григ
 Визитная карточка.
 Новогодний десерт. Семинар Рождественский калейдоскоп
 Нижнекамская ТЭЦ
 Euroscola 2010
 Технологическая и инструментальная оснастка для станков с ЧПУ и ГПС
 Этноконфессиональные особенности Ишима и Ишимского района
 Строительно-монтажная организация ПрофЭнергоСтрой
 Достижения НРМОУ «Сентябрьская СОШ»за 2009-2010 учебный год
 Правильные многоугольники
 Презентация на тему Пасха
 День библиотекаря. Марафон поздравлений
 Автономный округ как субъект РФ
 Приложение к Полису (договору) страхования
 Асока Тано
 Презентация на тему История костюма императоров Китая