Слайд 208/15/2023
А.В. Шишкин. АЭТУ, НГТУ
1. Виды литья
При непрерывном литье заготовок жидкий металл льют
в открытую водоохлаждаемую изложницу (кристаллизатор) с подвижным дном – затравкой. В нижней части изложницы происходит частичное затвердевание слитка, и он постепенно вместе с поддоном движется вниз. На этом пути слиток охлаждается водой, и в месте полного затвердевания от него отрезают мерные заготовки.
При полунепрерывном литье отливают слиток определенной длины (6÷10 м) и разрезают его в холодном состоянии.
В обоих случаях заготовку в дальнейшем прокатывают на сорт или лист.
В зависимости от числа одновременно отливаемых слитков машины непрерывного литья заготовок могут быть 1-, 2-, 4-, 6- и 8-ручьевыми.
Слайд 308/15/2023
А.В. Шишкин. АЭТУ, НГТУ
1.1. Типы машин для непрерывного литья заготовок
а –
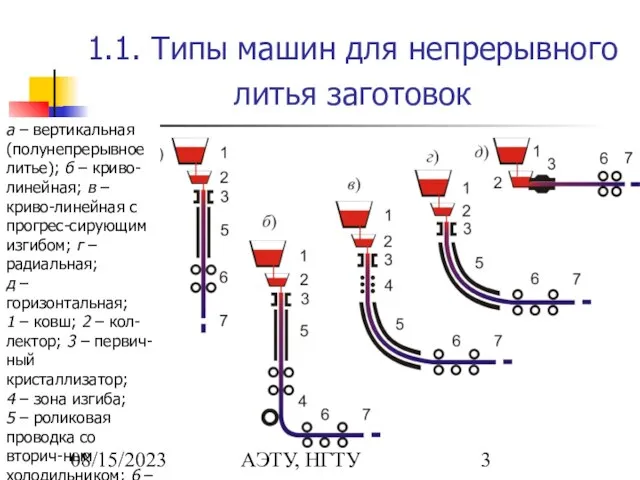
вертикальная (полунепрерывное литье); б – криво-линейная; в – криво-линейная с прогрес-сирующим изгибом; г – радиальная;
д – горизонтальная; 1 – ковш; 2 – кол-лектор; 3 – первич-ный кристаллизатор;
4 – зона изгиба;
5 – роликовая проводка со вторич-ным холодильником; 6 – вытяжка и прав-ка; 7 – газовая резка
Слайд 408/15/2023
А.В. Шишкин. АЭТУ, НГТУ
1.2. Преимущества непрерывного литья
Отходы из-за усадочной раковины у обычного
слитка составляют 10÷12 % для углеродистой стали и до 16 % для легированной; на обрезь нижнего конца слитка расходуется еще до 4 % металла. При непрерывном литье отходы сокращаются до 5 %, выход годного повышается на 20 %, учитывая экономию металла на зачистке слитков.
Уменьшаются потребности в рабочей силе, облегчается труд, повышается производительность труда.
Отпадает надобность в обжимных станах, в нагревательных средствах для них.
Ускорение затвердевания слитка устраняет внеосевую ликвацию и обеспечивает большую однородность заготовки, повышается качество металла.
Процесс разливки на МНЛЗ легко поддается автоматическому управлению.
Слайд 508/15/2023
А.В. Шишкин. АЭТУ, НГТУ
2. Процессы при непрерывном литье
2.1. Вторичное окисление
Вторичное окисление –
поглощение кислорода из окружающего воздуха струёй жидкого металла в пространстве между ковшом (транспортным ковшом) и коллектором (промежуточным ковшом-воронкой), а также коллектором и кристаллизатором. Кроме того, причиной вторичного окисления стали могут быть огнеупоры коллектора и порошковые шлаки.
Вторичное окисление особенно проявляется в угаре алюминия спокойной мягкой стали. При неблагоприятно организованной струе металла величина угара может достигать ~1/3 общего содержания алюминия в ковше.
Применяются различные способы защиты струи.
Слайд 608/15/2023
А.В. Шишкин. АЭТУ, НГТУ
2.2. Теплоотвод
Теплоотдача в кристаллизатор зависит от следующих факторов:
толщины
шлаковой пленки между стенкой кристаллизатора и металлом;
длины контакта кристаллизатора с заготовкой.
Протяженность контакта определяется конусностью, связанной со скоростью разливки. Поэтому при непрерывном литье слябов имеет значение точное поддержание конусности узкой стороны из-за большой абсолютной величины усадки широкой стороны.
Теплоотвод во втором кристаллизаторе не должен быть очень интенсивным, так как высокие термические напряжения приводят к образованию трещин. Общее охлаждение межроликового пространства и заготовки осуществляется водяным туманом, создаваемым распылением воды сжатым воздухом. Такое равномерное охлаждение предотвращает возникновение пиков напряжений и рост трещин.
С целью экономии энергии мерные отрезки непрерывнолитых заготовок не охлаждают, а непосредственно по выходе из установки помещают в толкательные печи или печи с шагающим подом. В некоторых случаях после выравнивания температуры в проходной печи задают прокатку. Тогда наиболее полно используется тепло заготовки.
 Slaidy.com

 Георгиевские кавалеры в СССР
 Музеи Америки, Австралии и Африки (лекция 9)
 Приемы активизации деятельности воспитанников при формировании УУД на уроках технологии
 Основные направления моды в парикмахерском искусстве
 Цифровой гуманитарий. Перезагрузка в IT
 Радиальное биение
 Любительский телескоп
 Коэффициенты зоны деятельности на территории города
 ПРЕЗЕНТАЦИЯ НА ТЕМУТЕОРИЯ СТРОЕНИЯ ОРГАНИЧЕСКИХ СОЕДИНЕНИЙ А. М. БУТЛЕРОВА
 «Перспективы интеграции Транссиба и Транскорейской железнодорожной магистрали»
 Интернет в России и в субъектах федерации
 Методы психологического исследования
 "Сон" кислицы
 Лизинг Выполнил Коровин Никита
 Об организации работы в УПФР в Увинском районе по приему и обработке заявлений о перерасчете по нестраховым периодам
 Лекция 2.3 Фантастическая аналогия.pptдля сайта
 Строение и свойства углерода
 Тюменский государственный университет. Кафедра общей и социальной педагогики
 Вероятность равновозможных событий
 Презентация на тему Правление Ивана III
 История развития Интернет
 Бизнес – план (анализ рынка + фин. модель)
 Среда МЭО Китая
 Обобщение и систематизация сведений по теме «Деепричастие»
 Презентация на тему Экономика родного края (3 класс)
 Комплимент
 Презентация на тему Буква «У»
 ИКТ на уроках английского языка