 Slaidy.com
- Презентация омп итог

Содержание
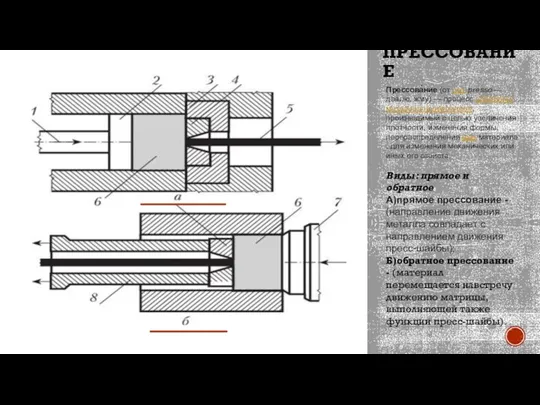
- 2. ПРЕССОВАНИЕ Прессова́ние (от лат. presso — давлю, жму) — процесс обработки материалов давлением, производимый с целью
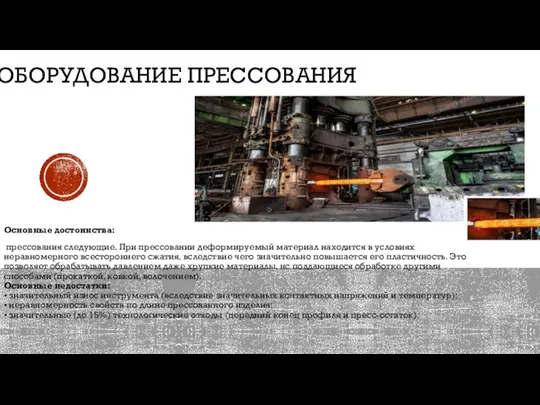
- 3. ОБОРУДОВАНИЕ ПРЕССОВАНИЯ Основные достоинства: прессования следующие. При прессовании деформируемый материал находится в условиях неравномерного всестороннего сжатия,
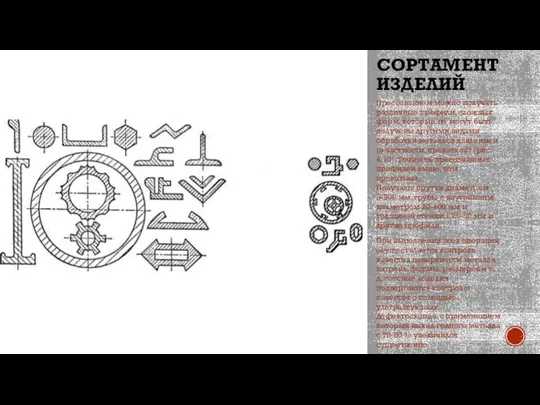
- 4. СОРТАМЕНТ ИЗДЕЛИЙ Прессованием можно получать различные профили, сложных форм, которые не могут быть получены другими видами
- 5. Благодарю за внимание
- 7. Скачать презентацию
Слайд 2ПРЕССОВАНИЕ
Прессова́ние (от лат. presso — давлю, жму) — процесс обработки материалов давлением, производимый с целью увеличения плотности,
ПРЕССОВАНИЕ
Прессова́ние (от лат. presso — давлю, жму) — процесс обработки материалов давлением, производимый с целью увеличения плотности,
Слайд 3ОБОРУДОВАНИЕ ПРЕССОВАНИЯ
Основные достоинства:
прессования следующие. При прессовании деформируемый материал находится в
ОБОРУДОВАНИЕ ПРЕССОВАНИЯ
Основные достоинства:
прессования следующие. При прессовании деформируемый материал находится в
Слайд 4СОРТАМЕНТ ИЗДЕЛИЙ
Прессованием можно получать различные профили, сложных форм, которые не могут быть
СОРТАМЕНТ ИЗДЕЛИЙ
Прессованием можно получать различные профили, сложных форм, которые не могут быть
Слайд 5Благодарю за внимание
Благодарю за внимание
 Чайковский
 Рецепция
 Проект консалтинговой практики
 ИСКУССТВО ВЫЖИВАНИЯ…
 От мыслительных умений к исследовательским навыкам
 КРЫМ 2010
 Михаил Булгаков Роман «Мастер и Маргарита»
 Семь великих чудес света
 Конституция РФ
 Значение и охрана птиц
 Мой дом - моя крепость
 ВТОРОЙ ГОД ЖИЗНИ РЕБЕНКА (от 1 до 2
 Совершенствование представлений о роли отца в семье на уроках литературы в 5-9 классах
 Портфолио ученицы 1 класса Кулаковой Маргариты
 겠. Предположение догадка показывает некую осторожность относительного своего предположения
 Презентация на тему Щавелевая кислота
 КОНВЕНЦИЯоПРАВАХ РЕБЁНКА
 Аудит затрат. Лекция 11
 Основы духовно-нравственной культуры России. Основы религиозных культур и светской этики - новые предметные области начальной шк
 Презентация на тему Принципы телевидения
 Шаблон презентации к защите
 Презентация на тему Вхождение Крыма в состав РФ
 Презентация Принцип разделения властей
 Информационно-коммуникационное обеспечение менеджмента. Лекция 6
 Торговые идеи для институциональных инвесторов на рынке фьючерсов и опционов
 Назначение инструментов
 КОРПОРАТИВНЫЕ ИНФОРМАЦИОННЫЕ СИСТЕМЫ
 Ауыр түсті металдар