Слайд 2Общая информация.
Способом холодной прокатки получают трубы диаметром 3-450 ммс толщиной стенки 0,08-35ммиз углеродистых
и легированных сталей и сплавов цветных металлов.
Холодная прокатка труб представляет собой периодический процесс деформации, в результате которого получают трубы повышенной точности по диаметру и по толщине стенки. Станы холодной прокатки предназначены для изменения размеров (диаметра и стенки) и улучшения качества поверхности труб путем пластической деформации их валками или роликами, имеющими переменное сечение ручья (от радиуса заготовки до значения радиуса готовой трубы), на конической или цилиндрической оправке.
Холодную прокатку тонкостенных труб производят на станах периодического действия, сокращенно называемых станами ХПТ. В настоящее время существуют станы холодной прокатки труб двухвалковые, роликовые и планетарные. Наибольшее распространение получили двухвалковые станы.
В нашей стране принята классификация по максимальному наружному диаметру прокатываемых труб: ХПТ-32, ХПТ-55, ХПТ-90, ХПТ120, ХПТ-250 и ХПТ-450.
Слайд 3Конструкция станов ХПТ
Технологические операции на этом стане осуществляются в следующей последовательности. Пакет
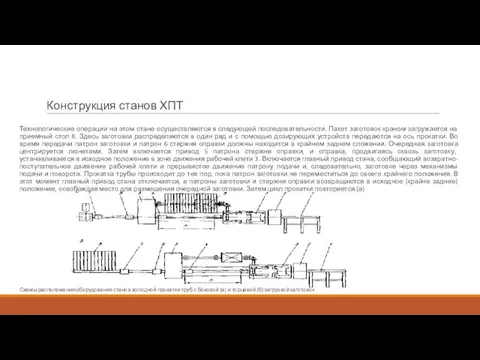
заготовок краном загружается на приемный стол 8. Здесь заготовки распределяются в один ряд и с помощью дозирующих устройств передаются на ось прокатки. Во время передачи патрон заготовки и патрон 6 стержня оправки должны находится в крайнем заднем сложении. Очередная заготовка центрируется люнетами. Затем включается привод 5 патрона стержня оправки, и оправка, продвигаясь сквозь заготовку, устанавливается в исходное положение в зоне движения рабочей клети 3. Включается главный привод стана, сообщающий возвратно-поступательное движение рабочей клети и прерывистое движение патрону подачи и, следовательно, заготовке через механизмы подачи и поворота. Прокатка трубы происходит до тех пор, пока патрон заготовки не переместиться до своего крайнего положения. В этот момент главный привод стана отключается, а патроны заготовки и стержня оправки возвращаются в исходное (крайне заднее) положение, освобождая место для размещения очередной заготовки. Затем цикл прокатки повторяется.(а)
Схемы расположения оборудования станов холодной прокатки труб с боковой (а) и торцевой (б) загрузкой заготовок
Слайд 4Конструкция станов ХПТ
При торцевой загрузке стол заготовок размещают в конце стана. Стержень
оправки удерживается двумя зажимами, работающими поочередно. Очередная заготовка, попадая на ось прокатки, продвигается через открытый зажим стержня 7 с помощью подающих роликов или другими транспортными средствами. Как только заготовка минует зажим, последний автоматически закрывается, открывается зажим 6 и заготовка продвигается до упора в смежную прокатываемую трубу. Патрон 4 захватывает новую заготовку и цикл повторяется.
При торцевой загрузке заготовок не требуется механизма отвода стержня оправки. Время остановки стана на перезарядку заготовки значительно сокращается по сравнению с боковой загрузкой. Время перезарядки экономится за счет уменьшения количества операций.
Слайд 5Рабочие клети стана ХПТ
Стан холодной прокатки труб представляет собой двухвалковый стан с
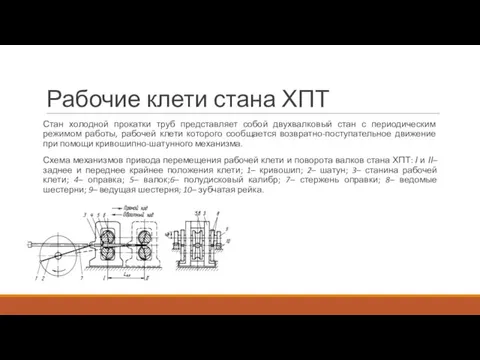
периодическим режимом работы, рабочей клети которого сообщается возвратно-поступательное движение при помощи кривошипно-шатунного механизма.
Схема механизмов привода перемещения рабочей клети и поворота валков стана ХПТ: І и ІІ– заднее и переднее крайнее положения клети; 1– кривошип; 2– шатун; 3– станина рабочей клети; 4– оправка; 5– валок;6– полудисковый калибр; 7– стержень оправки; 8– ведомые шестерни; 9– ведущая шестерня; 10– зубчатая рейка.
 Slaidy.com

 Презентация на тему Квантовая физика
 Образовательный ликбез: знаем, понимаем, применяем на практике. Организации родителей детей-инвалидов
 Творчество Аркадия Гайдара в восприятии современных читателей
 Modal verb May/might May be May
 Трудовой кодекс РФ
 Тема:
 International Relations
 Психология эмоциональных отношений в семье Екатерина Викторовна
 20170426_prezentatsiya_simbirskiy_kray_2_chast
 Фотопроект Азиатская история
 Языковая экология
 7 ПРОСТЫХ СПОСОБОВ ПОТЕРЯТЬ КВАЛИФИЦИРОВАННЫХ СОТРУДНИКОВ
 TRUSLEN
 Личностные особенности
 Презентация на тему Виды рынков. Конкуренция и монополия
 Дополнительное образование 5 - 9 классы
 Итальянский костюм XV-XVI веков
 For safety door bypass relay, we should separate bypass and feedback to PLC
 Автор: Жаринов Николай Викторович, учитель истории МОУ «Васильчуковская СОШ»
 Сайт факультета cdp.ifmo.ru E-mail:
 Иррациональные неравенства
 Причастие
 Необходимость балансирования мотивов при введении и администрировании новых правил
 LEADER PROJECT для молодёжи
 СОЦИАЛЬНЫЕ РЕСУРСЫМАССОВОГОИНВЕСТИРОВАНИЯ
 Зависть
 История архитектуры и градостроительства. Архитектура Высокого Возрождения
 Семейство кошачьих