Содержание
- 2. 4. Какой диапазон сварочного тока следует использовать для прихватки электродом диаметр 4 мм? а) 90-110А; б)
- 3. 7. Второй и последующие проходы многопроходного шва надо варить: а) с поперечными колебаниями электрода; б) при
- 4. Вариант-2 Удалить заусенцы с поверхности кромки можно с помощью: а) металлической щётки; б) напильника; в) наждачной
- 5. 5. При сварке углового соединения в нижнем положении дуга возбуждается: а) на горизонтальной пластине; б) на
- 7. Скачать презентацию
Слайд 24. Какой диапазон сварочного тока следует использовать для прихватки электродом диаметр 4
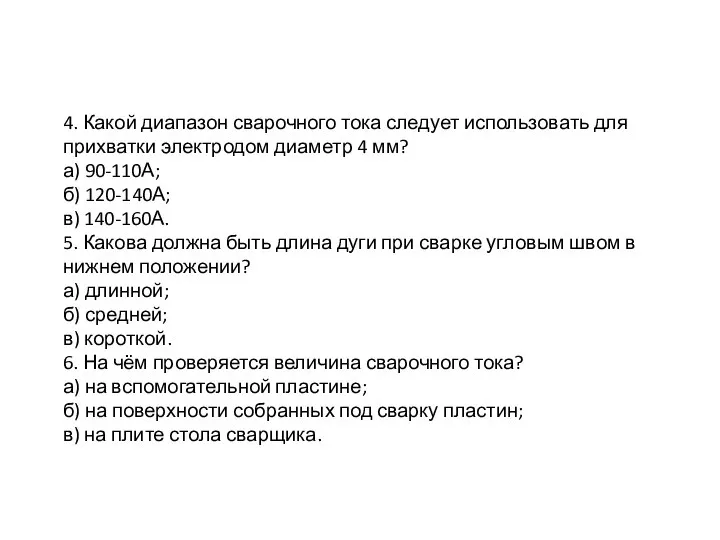
4. Какой диапазон сварочного тока следует использовать для прихватки электродом диаметр 4

мм?
а) 90-110А;
б) 120-140А;
в) 140-160А.
5. Какова должна быть длина дуги при сварке угловым швом в нижнем положении?
а) длинной;
б) средней;
в) короткой.
6. На чём проверяется величина сварочного тока?
а) на вспомогательной пластине;
б) на поверхности собранных под сварку пластин;
в) на плите стола сварщика.
а) 90-110А;
б) 120-140А;
в) 140-160А.
5. Какова должна быть длина дуги при сварке угловым швом в нижнем положении?
а) длинной;
б) средней;
в) короткой.
6. На чём проверяется величина сварочного тока?
а) на вспомогательной пластине;
б) на поверхности собранных под сварку пластин;
в) на плите стола сварщика.
Слайд 37. Второй и последующие проходы многопроходного шва надо варить:
а) с поперечными колебаниями
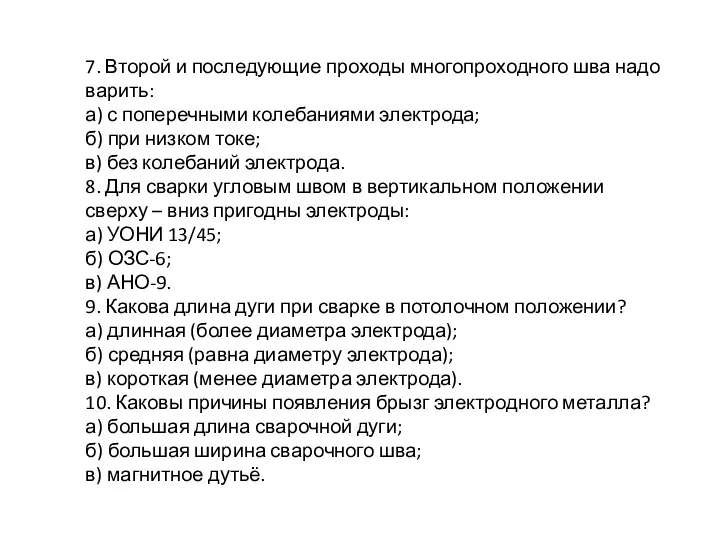
7. Второй и последующие проходы многопроходного шва надо варить:
а) с поперечными колебаниями
электрода;
б) при низком токе;
в) без колебаний электрода.
8. Для сварки угловым швом в вертикальном положении сверху – вниз пригодны электроды:
а) УОНИ 13/45;
б) ОЗС-6;
в) АНО-9.
9. Какова длина дуги при сварке в потолочном положении?
а) длинная (более диаметра электрода);
б) средняя (равна диаметру электрода);
в) короткая (менее диаметра электрода).
10. Каковы причины появления брызг электродного металла?
а) большая длина сварочной дуги;
б) большая ширина сварочного шва;
в) магнитное дутьё.
б) при низком токе;
в) без колебаний электрода.
8. Для сварки угловым швом в вертикальном положении сверху – вниз пригодны электроды:
а) УОНИ 13/45;
б) ОЗС-6;
в) АНО-9.
9. Какова длина дуги при сварке в потолочном положении?
а) длинная (более диаметра электрода);
б) средняя (равна диаметру электрода);
в) короткая (менее диаметра электрода).
10. Каковы причины появления брызг электродного металла?
а) большая длина сварочной дуги;
б) большая ширина сварочного шва;
в) магнитное дутьё.
Слайд 4Вариант-2
Удалить заусенцы с поверхности кромки можно с помощью:
а) металлической щётки;
б) напильника;
в) наждачной
Вариант-2
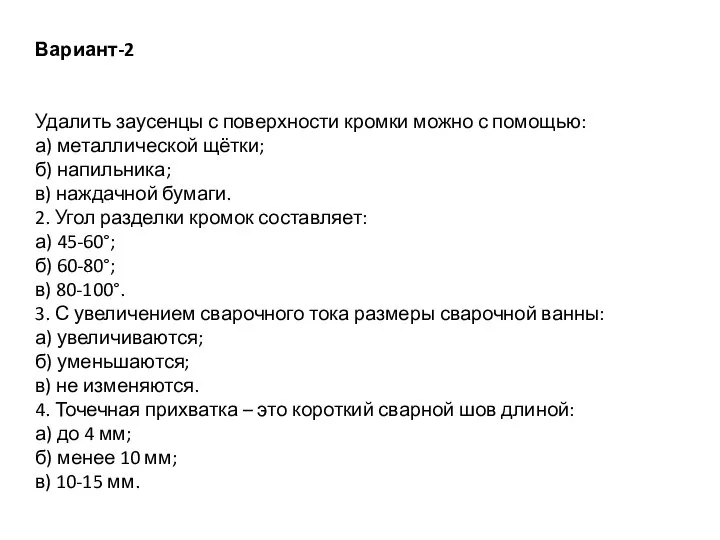
Удалить заусенцы с поверхности кромки можно с помощью:
а) металлической щётки;
б) напильника;
в) наждачной

бумаги.
2. Угол разделки кромок составляет:
а) 45-60°;
б) 60-80°;
в) 80-100°.
3. С увеличением сварочного тока размеры сварочной ванны:
а) увеличиваются;
б) уменьшаются;
в) не изменяются.
4. Точечная прихватка – это короткий сварной шов длиной:
а) до 4 мм;
б) менее 10 мм;
в) 10-15 мм.
2. Угол разделки кромок составляет:
а) 45-60°;
б) 60-80°;
в) 80-100°.
3. С увеличением сварочного тока размеры сварочной ванны:
а) увеличиваются;
б) уменьшаются;
в) не изменяются.
4. Точечная прихватка – это короткий сварной шов длиной:
а) до 4 мм;
б) менее 10 мм;
в) 10-15 мм.
Слайд 55. При сварке углового соединения в нижнем положении дуга возбуждается:
а) на горизонтальной
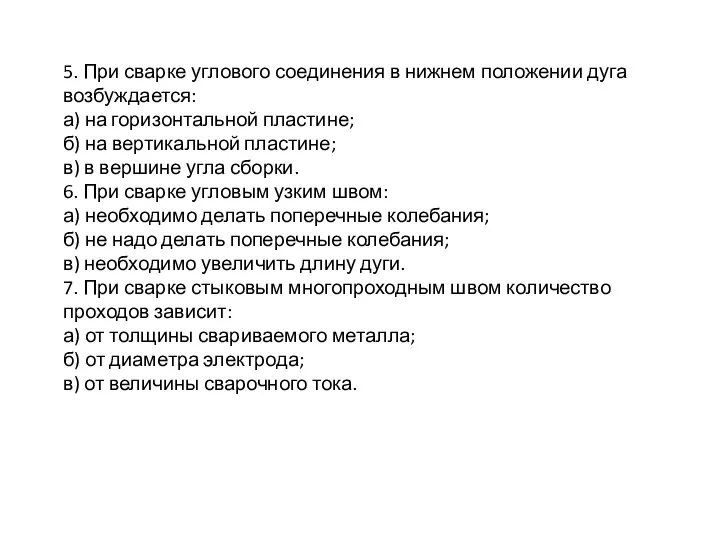
5. При сварке углового соединения в нижнем положении дуга возбуждается:
а) на горизонтальной
пластине;
б) на вертикальной пластине;
в) в вершине угла сборки.
6. При сварке угловым узким швом:
а) необходимо делать поперечные колебания;
б) не надо делать поперечные колебания;
в) необходимо увеличить длину дуги.
7. При сварке стыковым многопроходным швом количество проходов зависит:
а) от толщины свариваемого металла;
б) от диаметра электрода;
в) от величины сварочного тока.
б) на вертикальной пластине;
в) в вершине угла сборки.
6. При сварке угловым узким швом:
а) необходимо делать поперечные колебания;
б) не надо делать поперечные колебания;
в) необходимо увеличить длину дуги.
7. При сварке стыковым многопроходным швом количество проходов зависит:
а) от толщины свариваемого металла;
б) от диаметра электрода;
в) от величины сварочного тока.
- Предыдущая
Политика и власть. Тест по обществознаниюСледующая -
Здоровье и здоровый образ жизни
Права и обязанности граждан
Акция «Цветы – учителю!»
Поверхность нашего края
Коммерческое предложение. Безлимитные звонки на номера Tele2 по всей России
Методы защиты IGBT транзисторов
Органы внутренних дел Российской Федерации
Презентация на тему Николай Коперник
MVVM Adobe Flex
Работа с Microsoft Access
Презентация на тему Измерение высоты предмета (8 класс)
Стратегия управления персоналом
Суффиксы. Причастий
Чертежи и проекции геометрических тел
Безопасность жизнедеятельности
Температурные шкалы.
ОПЫТ ИНТЕГРАЦИИ СИСТЕМ АВТОРИЗОВАННОГО И АКАДЕМИЧЕСКОГО ИТ-ОБРАЗОВАНИЯ
Деление обыкновенных дробей. 6 класс 2013-2014 гг
Танцы древнего Египта и Греции
Городской семинар-практикум «Использование Smart-технологий в образовательном процессе как одно из условий повышения качества об
Инновационные подходы к разработке системы независимого оценивания компетенцийв профессиональном образовании
День отца
Аморфные и кристаллические вещества. Кристаллические решетки
Профессия моих родителей: моя мама -врач
Tipy_elektrostantsiy_v_Rossii
Шаги процесса изменения
Компании «Национальный таможенный брокер» и «ТЭК Карго Транс» выступают единым таможенным оператором и оказывают полный спектр у
Козацька Рада Premium - классическая водка
Приготовление полуфабрикатов из говядины